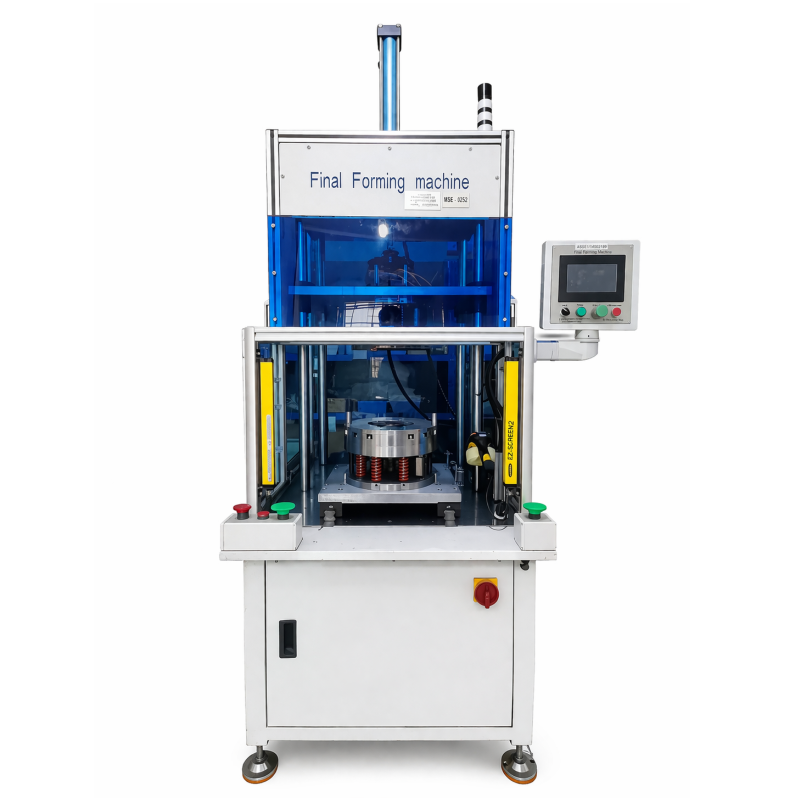
Cette machine de formage des bobines de stator est conçue pour l’étape de formage final dans la production des bobines de stator. Elle utilise un système hydraulique comme source principale d’énergie et une structure de poste de travail à entrée-sortie. La description fournie indique qu’un automate programmable industriel (PLC) sert de contrôleur pour la séquence des moules. Pendant l’opération de formage final décrite, l’outillage emploie une conception télescopique de formage des extrémités par expansion interne et enroulement externe. Ensemble, ces éléments décrivent une machine destinée à façonner les extrémités finies des bobines, une fois les opérations amont pertinentes sur le stator achevées.
Pour une équipe de production, la formation finale n’est pas simplement une opération de finition ; c’est le point où les dimensions de la pièce, la relation entre les outillages et le parcours de manutention requis doivent être respectés. Cette machine de formage de bobines de stator présente le procédé comme une opération hydraulique de formage définie, plutôt que comme une presse polyvalente. Le système hydraulique, la séquence de moules commandée par automate programmable (PLC) et l’agencement des postes d’entrée et de sortie confèrent à la machine une place claire dans le processus de fabrication de stators. Elle est particulièrement adaptée lorsque la taille du stator et les exigences de formage final se situent dans les limites publiées.
L’agencement de la presse hydraulique pour le stator utilise l’énergie hydraulique pour l’action de formage. Le document source décrit une conception télescopique à extrémités formées par expansion interne et enroulement externe. L’expansion interne et l’enroulement externe sont des descriptions pratiques de la façon dont les outillages de formage final approchent les extrémités de l’enroulement ; l’ajustement réel des outillages doit correspondre au stator et au parcours de fabrication. Cette machine convient aux discussions où la géométrie finale de l’enroulement, l’enveloppe du stator prise en charge et l’écoulement du matériau autour du poste de travail doivent être examinés conjointement.
La formation de stator commandée par API est utile lorsqu’un fabricant souhaite que la séquence de formation soit gérée via le système de commande de la machine, plutôt que décrite comme une étape manuelle de finition. Que signifie cela pour le parcours de production ? Cela signifie que les dimensions du stator, l’état des extrémités des bobines et la connexion des outillages doivent être fournies lors de la discussion sur la configuration de la formation finale. Les capacités de la machine concernent la station de formation déclarée ; l’insertion amont des bobines, les travaux d’isolation, les équipements de transport et l’agencement complet de la ligne restent des considérations distinctes.
Les valeurs suivantes proviennent de la description produit fournie. Elles identifient la plage de fonctionnement déclarée pour cet équipement de fabrication de moteurs et doivent être lues conjointement, et non comme des valeurs isolées.
| Spécification | Valeur publiée |
|---|---|
| Limite de diamètre extérieur du stator | Jusqu’à 250 mm |
| Limite du diamètre intérieur du stator | 80–140 mm |
| Limite de la longueur du noyau du stator | 80–300 mm |
| Cylindrée | 20 L/min |
| Alimentation électrique | 380 V, 50/60 Hz, 1,5 kW |
| Poids de la machine | Environ 600 kg |
| Dimensions globales | 950 × 1550 × 2400 mm |
La machine de formage des bobines de stator est donc décrite pour des stators dont le diamètre extérieur atteint 250 mm, le diamètre intérieur varie de 80 mm à 140 mm et la longueur du noyau de 80 mm à 300 mm. Ces limites dimensionnelles constituent des points de départ utiles pour adapter une pièce à la station de formage. Avant d’aborder une configuration, il convient d’harmoniser le plan réel du stator, l’état des extrémités des bobines et la séquence de procédure requise avec l’agencement des outillages.
Cet équipement de fabrication de moteurs est destiné aux applications automobiles à carburant, aux véhicules à énergie nouvelle, industrielles, aux ascenseurs, aux appareils électroménagers, aux pompes et aux ventilateurs. Dans toutes ces applications, le point commun est un ensemble de stator nécessitant une opération finale de formage définie. La machine peut être envisagée lorsque le processus de fabrication du produit exige un formage final hydraulique après les étapes préalables de bobinage et de préparation du stator.
Pour la production de moteurs automobiles et pour véhicules à énergie nouvelle, l’enveloppe de stator publiée fournit aux ingénieurs un point de départ concret pour une famille de pièces donnée. La séquence commandée par automate programmable (PLC) permet un formage structuré au poste de travail. Les dimensions de la pièce et les détails des outillages doivent déterminer si l’agencement indiqué convient au processus de production prévu.
Les moteurs industriels, les moteurs d’ascenseur et les moteurs d’appareils ménagers peuvent nécessiter des dimensions différentes pour les stators ainsi que des configurations variées pour les enroulements. Les plages indiquées pour le diamètre extérieur (OD), le diamètre intérieur (ID) et la longueur du noyau constituent la première vérification à effectuer lors d’une demande. Une station de formage final doit être évaluée conjointement avec l’état de l’enroulement et le transfert depuis l’opération précédente, notamment lorsque plusieurs variantes de moteur sont prévues.
Les applications relatives aux moteurs de pompes et de ventilateurs sont également mentionnées dans le document fourni. Dans ces cas d’usage, la machine constitue un élément ciblé pour l’étape finale de formage des enroulements. Son principe de formage hydraulique et son fonctionnement par moule piloté par automate programmable (PLC) définissent le produit ; l’adéquation d’une pièce donnée dépend des dimensions et des informations procédurales fournies pour l’application.
La machine doit être adaptée au stator réel, et non seulement à une catégorie générale d’équipement. Les dimensions publiées, la source principale d’alimentation hydraulique et le fonctionnement de la matrice commandé par API constituent les informations disponibles sur le produit. Pour une demande, veuillez fournir le diamètre extérieur (OD), le diamètre intérieur (ID), la longueur du noyau, l’état des extrémités des enroulements et la position requise de la mise en forme finale dans la séquence de production. Ces détails permettent de clarifier les échanges concernant la machine et les outillages, tout en maintenant le périmètre centré sur l’opération spécifique de mise en forme hydraulique.
Veuillez communiquer vos dimensions de stator, l’état des extrémités des enroulements et la séquence requise de la mise en forme finale afin d’analyser la nécessité de mise en forme finale hydraulique et de déterminer la prochaine étape appropriée.
 EN
